— 業種別・現場環境から考えるエッジAI —
金属加工の現場にAI画像検査や設備モニタリングを導入しようとすると、多くの場合「AIが精度を出せるか」より先に、そもそも機器を置ける場所があるのかという壁にぶつかります。切削油が飛び、切粉が舞い、床から振動が伝わる環境は、一般的なPCにとってかなり過酷です。
本記事では、金属加工・切削加工の現場でエッジAIを安定して動かすために、環境側から考えるべき設計条件を整理します。
1. 金属加工現場に固有の3つのストレス
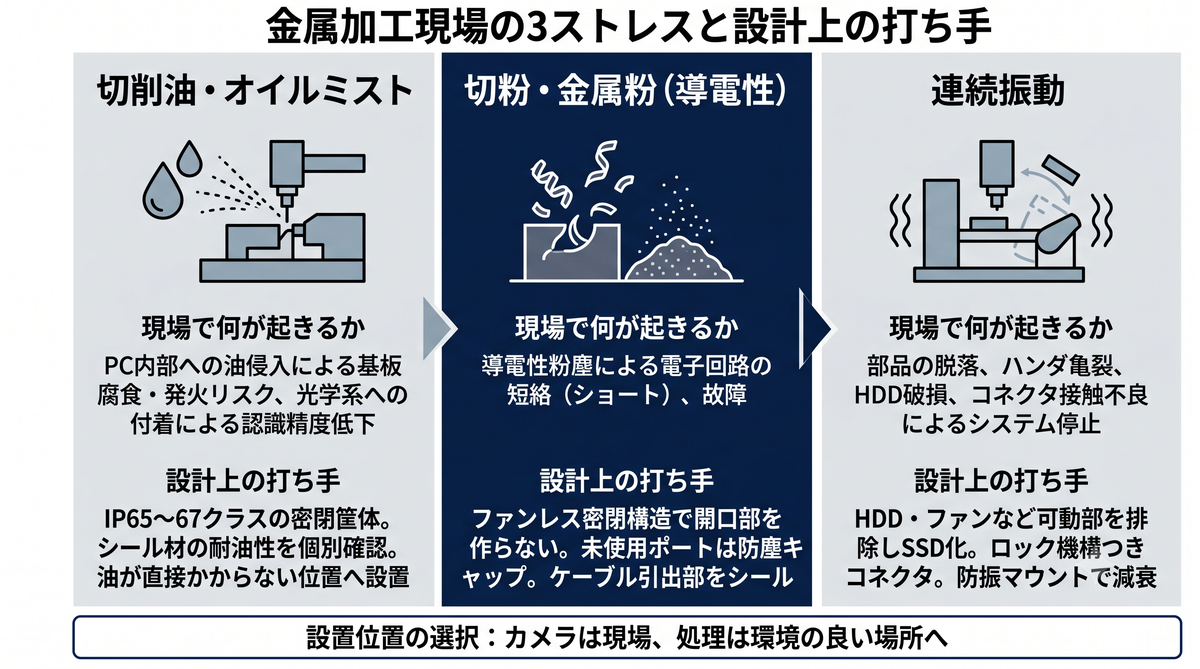
オフィスや事務所と比べたとき、金属加工現場に特徴的な負荷は次の3つに整理できます。
-
① 切削油・オイルミスト クーラントの飛散に加え、空気中に漂うミストが機器の表面や内部に付着します。水と違って乾かず、埃を吸着して固着していくのが厄介な点です。
-
② 切粉・金属粉 削り屑は大きなものから微細な粉まで幅があります。特に微細な金属粉は導電性を持つため、基板やコネクタに入り込むと短絡の原因になります。一般的な「粉塵」対策より一段厳しく考える必要があります。
-
③ 振動・衝撃 マシニングセンタやプレス機の近傍では、床・架台を通じて連続的な振動が伝わります。単発の衝撃ではなく、長時間続く低振幅の振動が効いてくるのが現場の特徴です。
これに加えて、夏場の工場内温度(40℃を超えることも珍しくありません)が重なります。この4条件を同時に満たす構成を選ぶ、というのが金属加工向けエッジAIの出発点です。
2. IP等級は「そのまま油に読み替えられない」
耐環境の指標としてまず参照されるのがIP等級です。IP67であれば「粉塵の侵入がなく、一時的な水没に耐える」ことを示します。防塵・防水の目安としては有効で、ライン直置きを検討する際の第一条件になります。
ただし注意したいのは、IP等級の試験媒体はあくまで粉塵と水であるという点です。切削油やクーラントは、水とは表面張力も浸透性も異なり、パッキンやガスケットの材質によっては経年で膨潤・劣化することがあります。したがって、油環境では次のように読み替えて確認します。
-
IP等級は最低条件として押さえる(IP65〜IP67クラス)
-
そのうえでシール材の材質と耐油性、筐体表面の塗装・処理を個別に確認する
-
可能であれば、油が直接かからない位置に設置する(後述の第5章)
「IP67だから油も大丈夫」と読み替えないことが、この現場での最初の勘所です。
3. 導電性の切粉には「開口部を作らない」設計で応える
金属粉が導電性を持つという前提に立つと、対策の方向性はシンプルになります。そもそも内部に入る経路を作らないことです。
ここで効いてくるのがファンレス構成です。冷却ファンは吸気口・排気口という開口部を必然的に伴い、そこから粉を吸い込みます。フィルタを付けても目詰まりし、清掃のための保守工数が発生します。可動部がなく開口部のない密閉筐体は、金属粉環境と本質的に相性が良い構成です。
ファンレス化すると放熱を筐体に頼ることになるため、低消費電力の構成が有利になります。推論処理を数ワット級でこなすNPUを使う設計が、そのまま耐環境性にも効いてくるのはこのためです。熱設計の考え方はファンレス設計と熱設計の記事で整理しています。
あわせて、コネクタ類の防護も確認します。使わないポートには防塵キャップを付け、ケーブル引き出し部はグランドやコネクタ側のシールで塞ぎます。筐体がIP67でも、開いたUSBポートが1つあればそこが侵入経路になります。
4. 振動対策は「可動部を持たない」ことから始まる
連続振動の環境で最初に問題になるのは、可動部を持つ部品です。具体的にはHDDと冷却ファンで、どちらも振動下では寿命が縮みます。ストレージをSSD(可能であれば産業グレードのもの)に、冷却をファンレスに置き換えるだけで、振動に起因する故障要因の大半は取り除けます。
次に確認するのが接続部です。振動環境では、以下のような点が実務上の差になります。
-
ロック機構つきコネクタを使う(ネジ止め、ラッチ付き、M12コネクタなど)。抜け止めのない差し込みは緩みます
-
ケーブルに遊びと固定を持たせる。張った状態で固定すると接点に応力が集中します
-
拡張カードの固定を確認する。カードスロットに挿しただけの構成は振動で接触不良を起こしやすく、産業用途では固定金具やオンボード実装が望まれます
-
取り付け方法を選ぶ。壁掛け・DINレール・防振ゴムを介したマウントなど、架台側で振動を減衰させる余地があります
「動くものを減らし、緩むものを固定する」。振動対策の要点はこの2点に集約されます。
5. 「どこに置くか」で難易度は大きく変わる
ここまで機器側の設計条件を整理してきましたが、実務上もっとも効くのは設置位置の選択です。同じ工場内でも、置く場所によって要求される耐環境性能は一段も二段も変わります。
検討の順序としては、次のように考えると整理しやすくなります。
-
機内(加工室内) 最も過酷。カメラや照明はここに置く必要がありますが、AI処理を行うPCまで入れる必然性は多くの場合ありません。
-
機外の壁面・架台 油の飛沫と切粉、振動を受けますが、直撃は避けられます。耐環境仕様のPCを設置する現実的な候補です。
-
制御盤内 油と粉からは守られますが、盤内温度が上がりやすい点に注意が必要です。夏場の盤内は外気温+10〜20℃になることもあり、動作温度範囲の余裕を確認します。
-
離れた場所(電気室など) 環境は最も楽ですが、カメラまでの配線距離が問題になります。カメラ規格ごとの最大ケーブル長と、PoEやリピータによる延長の可否を確認します。
つまり「カメラは現場、処理はできるだけ環境の良い場所へ」という切り分けが基本方針になります。そのうえで、配線距離やライン構成の都合で機側に置かざるを得ない場合に、IP等級・ファンレス・耐振動を備えた機器が必要になる、という順序で考えます。
6. 長期運用まで含めて考える
金属加工の設備は、一度組み込むと10年単位で使われることが珍しくありません。導入時点の仕様だけでなく、数年後に同じ構成を調達できるか、故障時にどれくらいで復旧できるかまで含めて選定します。
特に確認しておきたいのは、供給期間の見通し、EOL時の代替計画、修理・交換のリードタイム、そして予備機を持つかどうかです。ライン停止のコストが大きい現場ほど、この観点の重みは増します。詳細は長期供給と保守の記事で整理しています。
おわりに
金属加工現場でエッジAIを止めないための設計条件を整理すると、次のようになります。切削油・切粉・振動・高温という4条件を同時に満たす構成を前提にすること。IP等級は最低条件として押さえたうえで、耐油性はシール材まで個別に確認すること。導電性の金属粉には、ファンレス密閉構造で「入る経路を作らない」こと。振動には、可動部を減らしロック機構つきコネクタで緩みを防ぐこと。そして何より、カメラと処理装置を分けて設置位置を選ぶことで、要求される耐環境性能そのものを下げられること。
現場条件に合わせた構成の検討や、標準機で要件が合わない場合のカスタム設計については、下記からお気軽にご相談ください。
